
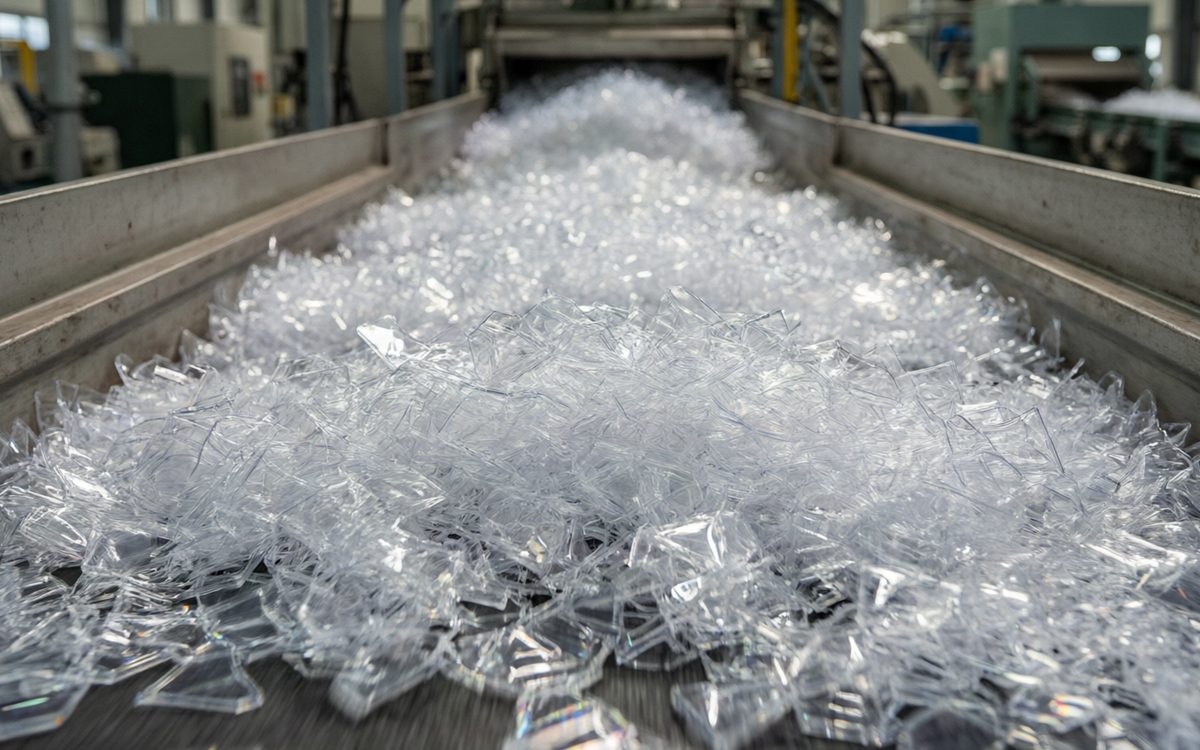
回收瓶片压成片材之后,同样标称再生聚酯,价格与用途却能差出一截,差别来自品质分层。分层不是营销话术,而是黏度、色泽、杂质、气味和批次稳定性共同作用的结果。选型时如果只盯再生含量而不看层级,很容易把低端片材用到要求很高的位置,事后又要返工,甚至整批报废。理解分层的逻辑,是让再生料用在对的地方的前提,也是把成本花在刀刃上的前提。
按可用性分层的依据
最直观的分层来自外观。透明、浅蓝、绿瓶与混色片材在色差、雾点和黑点数量上各不相同,直接决定能否用在看得见内壁的包装上。食品托盘、非可视的外壳、纤维级用途,对同一份杂质的容忍度完全不同,同一片材在这里是合格品,在那里就可能被判不合格,所以外观分级往往是最先拉开档次的一刀。
内在指标里,特性黏度反映分子链长短,关系到成型后的强度与耐热;灰分与挥发分反映清洗与分选的彻底程度;乙醛等残留则关系到灌装内容物的气味。这些指标往往此消彼长,一层片材很难全部最优,所以分级其实是把不同用途的优先级做了排序,让每一层只在关键项上达标。
分层背后的成本差异
高端食品级片材要多跑分选、深度清洗、增黏和脱污,收率和能耗都被压低,成本自然更高。低端片材省掉这些环节,价格更低但批次波动更大,同一张价格单背后可能是完全不同的质量分布。中间层则按用途做减法,比如只做基础除杂而不做脱污,既控制成本又保住最要紧的性能。
也正因为成本随层级递增,把低价片材硬用到食品级位置会留下迁移与气味的隐患,把高端片材用到不看不碰的位置则是浪费。分层的意义,是让价格与用途重新对齐,而不是简单地追求再生含量越高越好。
怎么给片材定验收口径
实践中常见的做法是按下游用途反向定义验收指标,而不是一刀切设一条纯度线。用在哪一层,就按那一层最紧的指标来谈,避免为用不到的层级多付成本。把指标和用途绑定,谈判与来料检验都会更省力,也更不容易被一句高再生含量带偏。
对波动要留出容差与留样机制:每批留样、定期比对趋势,才能把偶发的批次异常和系统性的降级区分开,及时向上游反馈。验收口径写得越贴合实际成型条件,来料争议就越少。
现场常见的误区是把分层当成一次性判定。同一批片材在干燥不足、模温漂移时,结晶泛白与雾点会掩盖原有的纯净度差别,很容易把工艺波动误读成来料降级,回头找上游追责却拿不出对照。稳妥的做法是先固定干燥条件与成型窗口再比来料,把设备变量锁住,分层结论才有可复核的基础。
另一处容易被忽略的是指标之间的替代关系。黏度偏低的料靠加大壁厚补强度,代价是用料上升与冷却时间拉长;杂质略多但色差稳定的料做深色外壳划算,转去做浅色件就要为多出的黑点返工。谈分层时把用途、指标替代关系和相应的工艺补偿一并写进去,比单纯压价更能保住良率。
| 层级 | 典型用途 | 关键指标侧重 |
|---|---|---|
| 食品级透明片材 | 灌装瓶、食品托盘 | 黏度、残留、脱污 |
| 工业级混色片材 | 外壳、周转件 | 强度、杂质控制 |
| 纤维降级片材 | 涤纶纤维、填充料 | 黏度稳定、色差 |
片材分层本质是选材与用途的对齐,越往上越要在工艺和验证上加码,越往下越要守住基本强度。深圳市湖工大包装技术研究院在片材选型时可提供方案验证与跟产支持,帮助企业把每一层指标和实际成型条件对应起来,减少因层级错配带来的返工与浪费。