
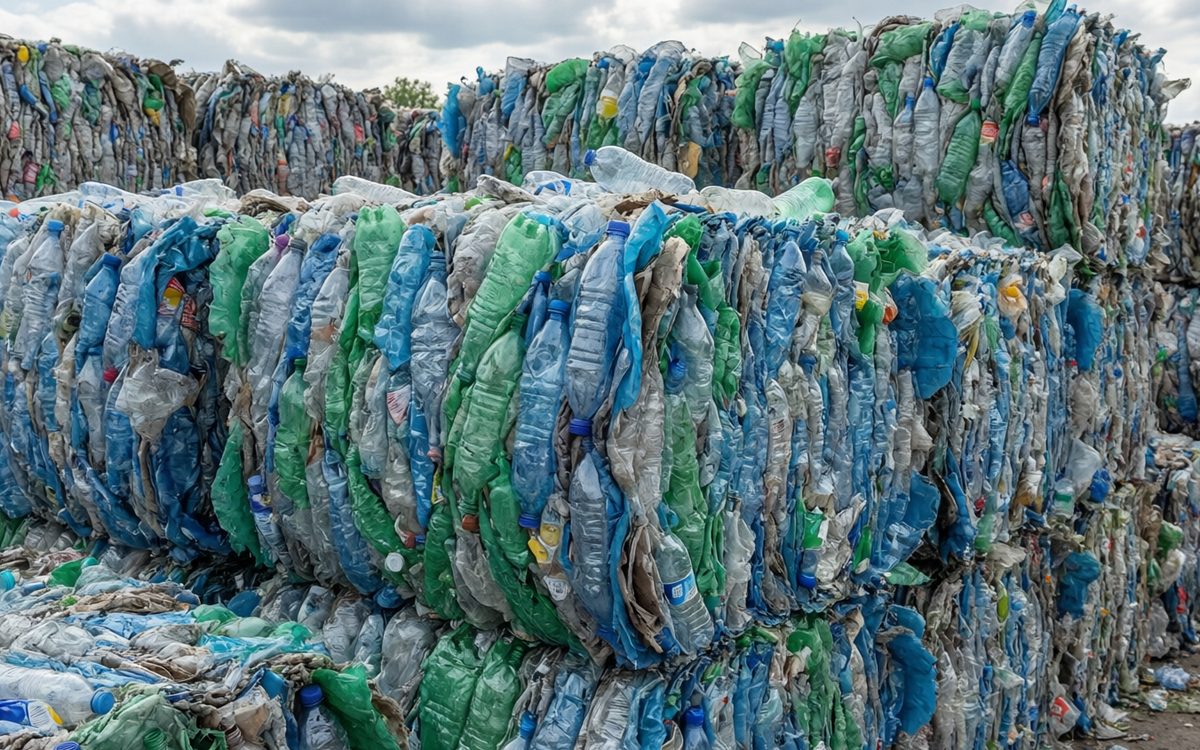
废塑分选决定原料纯净度,也决定后续工艺要花多大力气补差。过去靠人工看颜色、摸材质,全凭经验和耐心,如今交给设备做识别,效率和一致性都上了一个台阶。但颜色与材质是两个独立维度:透明聚酯也有蓝、绿、杂色,材质对了颜色不达标,照样会限制用途;颜色统一却混入异质材料,熔融段就会出问题。双重识别做到什么程度,直接决定成品能走多高、损耗有多大,也决定后端清洗脱污的负担。
两个维度为什么要分开看
材质识别主要靠近红外,把聚酯、聚丙烯、聚乙烯等不同聚合物分开,它能有效挡住混入的异质材料,避免不同熔点的料混在一起造成成型缺陷。颜色识别通常在材质分选之后进行,按色相把透明、浅蓝、绿和杂色分开。两道工序各司其职,只有都做,才能得到既单一材质又同色系的料流,供后续按用途分流。
把两者混为一谈是常见的误区:以为材质分对了就万事大吉,结果颜色杂乱导致成品偏色;或只顾挑颜色,把外观相似但材质不同的料当成一路。分选流程里先材质后颜色,通常比反过来更省料、也更稳定。
识别的边界与代价
难点在于黑色与不透明料。加了炭黑的塑料在近红外下反射弱,容易被整块漏检或误判;带金属镀层的复合膜、多层软包装也常常被系统归错,混进不该进的料流。这些料流往往要靠人工或其他手段补位,纯靠光学识别并不稳妥,指望一套设备通吃所有品类并不现实。
识别越精细,设备投入与能耗越高,剔除时的良材损耗也越大。现实中不必把每一路都分到底:食品级路线要求高,值得多设几道;工业级路线可以放宽,把省下的精度预算留给真正需要的地方。分选精度和用途定位对齐,才是划算的做法。
判断该不该上更细的分选,有个简便方法:把下游近三个月的拒收与降级记录拿来反推,看问题主要出在异质材质、色系混杂还是黑点杂质。投诉集中在材质混入,就优先补强近红外与人工复检;集中在偏色,就把预算投向色选与剔除口径。先定位损失来源再决定加哪一道识别,比一次性把所有设备配齐更容易收回投入。
把分选质量沉淀下来
分选不是一次性动作,参数会随来料、光照、镜头污染漂移,需要定期校准并记录剔除率与误判。把每天的料流去向和异常留档,才能在出问题时快速定位,是来料变了还是设备该清洁维护了。
对回收企业来说,稳定料流比一味追求高纯度更值钱:下游愿意为一致性付溢价,而忽高忽低的纯度反而让人不敢长期采购。
- 先材质后颜色:近红外挡住异质材料,色选再做细分
- 黑色与镀层料需人工或补充手段兜底
- 按下游用途分配精度,不追求一路分到底
- 记录剔除率与误判,回头校准设备参数
从选材角度看,分选是在源头为后续每一层用途预留质量空间;工艺越靠前的识别到位,后端清洗脱污的压力越小。深圳市湖工大包装技术研究院在分选与再生料方案上可提供验证与跟产支持,帮助企业把识别精度和实际产品定位对齐,避免过度分选推高成本或分选不足埋下隐患。