
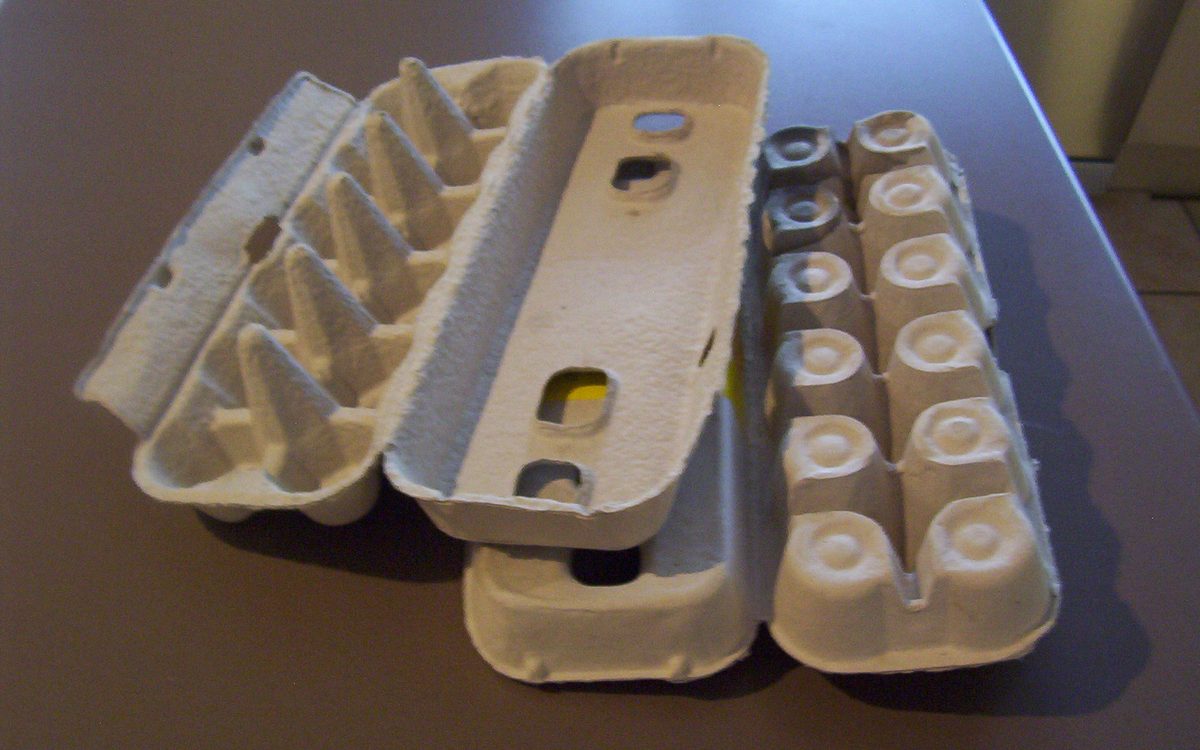
纸浆模塑作为缓冲内衬或外包装使用时,在仓库与运输途中的表现往往与厂内测试不同:垛形歪斜、底层塌陷、堆到一定高度后外箱鼓包。差别不在于材料忽然变了,而在于纤维制品的承载能力随湿度变化,而堆码与仓储设计常常按干燥状态的假设来做。把强度、垛形与环境三件事一起考虑,才能保证浆模包装在流通环节不出意外。
强度是随湿度变化的量
浆模制品的刚度来自纤维之间的结合,而水分会削弱这种结合。环境湿度升高时制品吸收水分,长期受压部位更容易出现蠕变与塌陷;反过来,过于干燥的环境会让制品变脆,跌落时崩边的概率上升。同一种结构在不同仓储条件下的可用堆码高度并不一样。
因此评估承载时不能只用一个数字,而要按最不利工况来定。实践中通常关注两个方向:竖向的长期堆压与水平方向的垛形失稳。浆模件的横向刚度往往弱于竖向,垛形越高越容易向外鼓出,这与外箱配合尺寸是否压紧直接相关。
堆码设计的三个参数
把堆码问题落到可操作层面,主要是三件事。
- 传力路径:让压力走筋位、立柱与边缘这些致密部位,避免压在悬空薄壁上,必要时在同一件上布置多处支撑点。
- 单垛高度:结合外箱与托盘尺寸确定层数,最底层载荷按顶层满负荷核算,并为湿度带来的下降留出余量。
- 层间稳定:通过咬合、限位或加垫控制水平位移,浆模表面摩擦系数与纸箱不同,照搬既有堆码方式可能打滑。
还有一点是方向性。许多浆模内衬是有朝向的,堆码时若方向不一,局部支撑会突然消失形成薄弱列。把装箱方向作为标准作业写进文件,比任何补强措施都更省钱。
仓储条件与批次管理
仓储端对浆模包装的要求,核心是稳定与顺序。以下几项在落地时最容易被忽视。
| 管理环节 | 常见问题 | 处理建议 |
|---|---|---|
| 存放环境 | 靠墙、贴地堆放导致局部受潮 | 垫板离地、留出通道,避免直接接触外墙 |
| 码放方式 | 散件堆叠造成边角损伤 | 整箱码托并加缠膜,控制单层件数 |
| 库存周转 | 长期积压后含水状态改变 | 先进先出,规定最长在库时间 |
| 领用环节 | 出库后立即装配出现配合偏差 | 在使用环境回温后再上线 |
批次之间的区分也有必要。不同批次浆料的收缩与颜色略有差别,混批堆放会让装配一致性与外观判定都变复杂,仓储分区时按批次留标识位是低成本做法。
与运输验证的衔接
堆码设计是否够用,最终要靠运输环节的验证。常见做法是把振动、抗压与堆码试验组合起来,注意样品状态要与实际出入库条件一致:刚下线的干燥件与存放数周后的制品,结果可能明显不同。
如果产品会经历海运或跨越较大温湿差的干线,建议在验证方案中把湿度条件写明,而不是只做常温短程模拟。把验证条件与实际流通路径对上,能避免后期为补救而增加壁厚,导致成本与体积双双上升。
堆码与仓储设计的核心,是承认强度会波动并为它留出余量,而不是追求刚好够用。从选材、结构、工艺到合规这条链上,深圳市湖工大包装技术研究院在方案验证阶段通常会同时确认最不利工况下的堆码与仓储条件,并在跟产时把装箱方向、批次标识等现场要求一并固化进交付文件。