
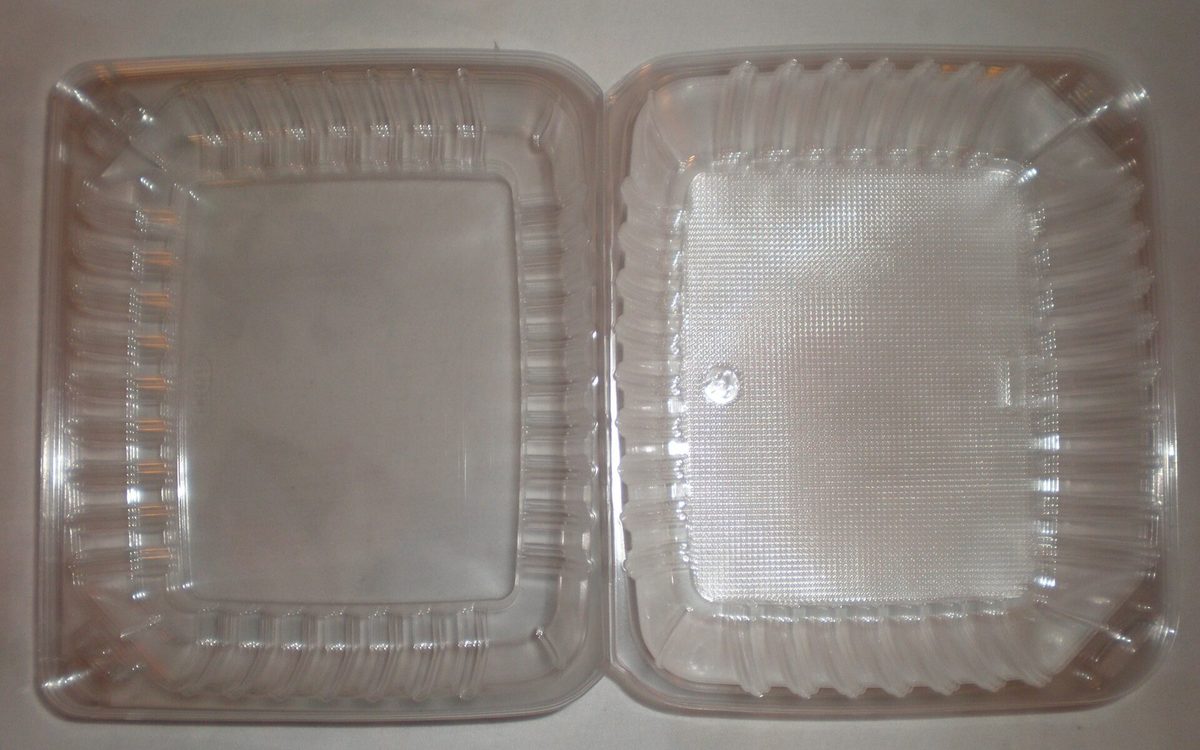
吸塑托盘是食品包装里最典型的多目标件:要透明展示、要冷链耐低温、要热灌装或微波耐温、要装得住带骨或锐边食品而不破,还要尽量少用料。材料、成型工艺与结构三者的耦合,决定了这些要求在一只托盘上很难同时拉满。当前常见的做法是先按接触温度与后端处理方式选树脂,再靠拉伸比、筋位与壁厚分配补强度,最后用耐温与穿刺两项验证收口。顺序走反,就会变成加厚减薄的反复折腾,成本与不良率一起上去。
先看温度再看材料
非结晶型聚酯类透明片材的耐热通常只覆盖常温到温热区间,热灌装会软化变形,但低温挺度、透明性与印刷表现较好;聚丙烯耐温更高,可热灌装与微波再加热,短板是透明性与低温脆性;结晶型聚酯类能承受烤箱与微波的高温场景,代价是不透明与成本上升;聚乳酸耐热偏低,适合冷食与短保;纸浆模塑与纤维类托盘更适合干性和低油场景。
冷链方向还要看低温冲击与热回弹。内容物冷冻后受到撞击容易在角部开裂,从冷库取出遇到较热空气时又会出现尺寸回弹与边缘翘曲,封口膜贴合不良往往是在这一步暴露,而不是在成型环节。
因此选材要看完整链路:灌装温度、是否杀菌、储运温区、消费端是否再加热。链路里最高温的那一步决定材料下限,最冷的那一步决定韧性要求,两者不能只问一个。
穿刺强度受什么支配
穿刺表现受四层因素影响:材料本身的延展性与结晶状态、成型后的实际壁厚分布、转角与高拉伸比形成的应力集中,以及使用中的受力方式,也就是面状顶压还是锐边刺穿。深腔四角与侧壁的壁厚减薄常常是最先失效的位置,靠整体加厚来解决效率很低,还会推高克重与成型节拍。
结构上的补强手段应集中在受力路径:加强筋方向与主要受力方向对齐,尖角改成大半径过渡,在内容物易位移的区域设置分隔与卡位,边缘局部加厚以承担堆码与搬运碰撞。合理的拔模角度与腔体圆角,同时改善壁厚均匀度和成型成功率。
| 验证项 | 典型失效 | 判定要点 |
|---|---|---|
| 热变形 | 热灌装后底部塌陷、侧壁波纹 | 按实际灌装温度与停留时间设定条件 |
| 低温跌落 | 冷冻运输途中角部开裂 | 记录平衡温度、跌落高度与重复次数 |
| 抗穿刺 | 带骨肉与锐边食品刺穿 | 区分面压与锐边刺穿两种加载模式 |
| 封口匹配 | 热封后翘边、渗漏 | 尺寸回弹与热封温度窗口联动验证 |
减薄与保强的取舍
减薄的正确做法是分层减薄:保留边缘与受力筋的厚度,把非功能区域的壁厚降下来,同时通过模具温度分区、辅助成型等手段提高四角的厚度均匀性。这样在保住穿刺性能的前提下减少片材用量,比整体减薄安全得多。
验证必须做对照。同一批片材、同一组成型参数下,设计变更前后各做一组耐温与穿刺测试,并把克重、成型深度、拉伸比与参数记录一起归档,才能区分设计效果和材料批次差异,避免把波动误读成改进。
吸塑托盘的取舍链条很清楚:材料决定耐温与韧性的上限,结构决定应力如何分布,工艺决定实际壁厚能否达到设计,验证决定这些结论能不能用于量产。深圳市湖工大包装技术研究院在这类项目上通常从使用链路梳理与拉伸比核算入手,配合客户完成模具方案评估与耐温穿刺的平行验证。