
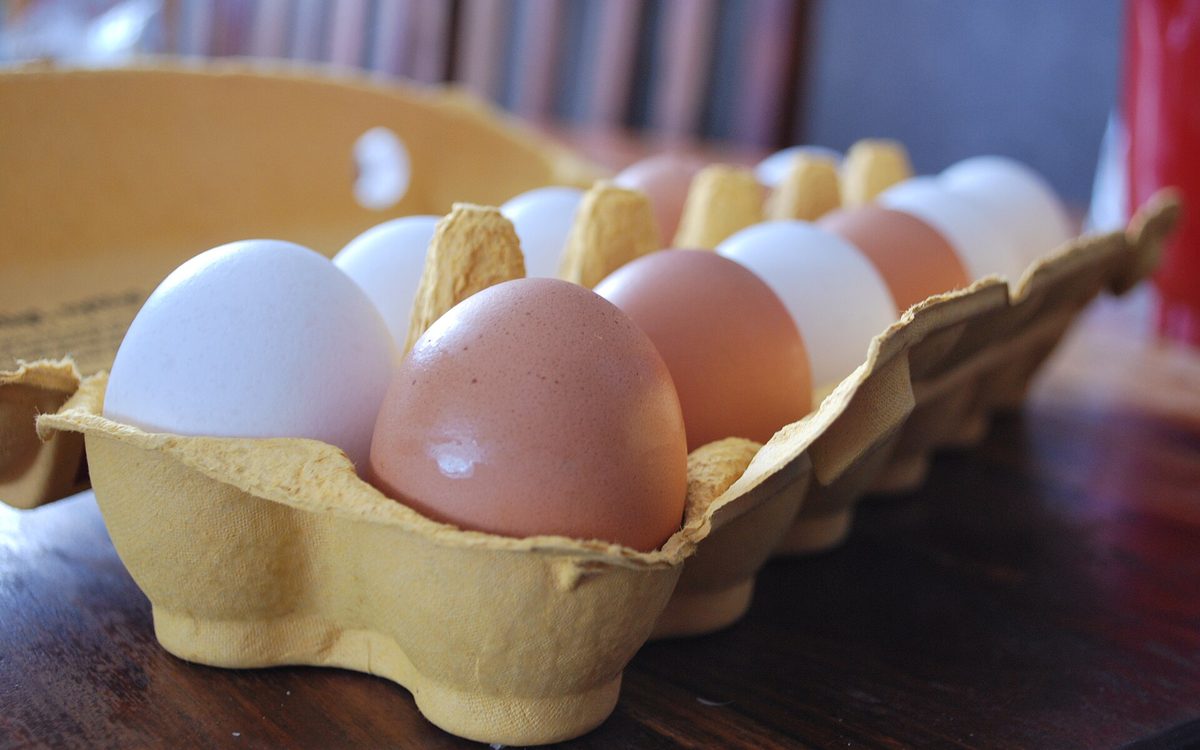
纸浆模塑制品交付时最容易引起争论的问题之一是颜色。同一款内托两个批次呈现深浅不一的灰褐,客户担心是不是换了料,工厂则解释为材料本来如此。色差在纤维模塑中确实难以完全消除,因为它植根于配方与工艺,而不只是染色与否的问题。把它的产生链条说清楚,才能建立可执行的验收口径。
色差的四条来源
第一条是纤维本底。用回收纸纤维作原料时,来源类别与混合比例直接决定成品底色,纸类偏白与偏黄灰的差别一目了然,掺杂比例一变颜色就跟着变。这条来源占比最大,也最常发生在供应端。
第二条是浆板批次与漂白程度。不同工厂、不同批次的浆板本身白度就有区间,若配方中漂白浆与未漂白浆并用,配比波动会被放大成肉眼可见的色差。
第三条是干燥与热压条件。纤维在较高温度下会泛黄,烘房温度场不均、热压时间偏长或局部模面温度偏高,都会在同一批内造成斑驳,也会在不同批之间造成整体偏深。
第四条是助剂与填料。施胶剂、防油防水处理剂与部分填料会改变表面反光与色调,看起来像颜色不同,实际是光泽度与致密度不同,这一类在湿压件与干压件之间尤其明显。
为什么目视验收会失效
多数色差争议出在验收方式上。凭一张旧样件对照,在不同光照与不同湿度条件下判断,结论自然不稳定。同一件产品,车间灯光下与仓库自然光下呈现的观感差别,就足以引发一轮争论。
更麻烦的是浆模表面并不均匀,边缘与平面部位颜色本就不同。若标准写成与样品一致,工厂只能按最不利的位置判定,批次通过率被无谓压低,双方都在为一个不存在的目标消耗资源。
可执行的控制做法
控制色差要靠投料管理与窗口约定,而不是承诺颜色不变。实践中较有效的做法有以下几项。
- 建立封样并规定对照条件,明确光源、观察角度与比对部位,避免各处按自己的环境判断。
- 把标准写成区间而不是单点,并规定允许的偏移方向,减少无效争议。
- 按投料批次管理浆板,同一批浆板对应同一批制品,异常时可回溯到配方与工艺参数。
- 把干燥与热压参数纳入生产记录,让偏深偏黄能与具体条件对上,而不是一律归因到材料。
需要说明的是,允许区间应建立在真实的批次记录上,先积累若干批次的数据再定线,比一开始照搬印刷行业的色差概念更合适,也更容易被执行方接受。
设计端的规避
在设计上主动降低色差的可见度,往往比投入管控成本更划算。避免大面积无特征的实底平面,多用筋位、网格与压纹把观感注意力从底色转到质感上;对外观敏感的部位可改用可覆盖的结构,例如让一张印刷面纸承担展示,浆模只做缓冲与承托。
把颜色理解成材料本性的表达而不是缺陷,也是浆模制品与使用者沟通时需要交代清楚的一环。深圳市湖工大包装技术研究院在做方案验证时,通常会把封样对照条件、投料批次记录与设计规避手段一并写入交付文件,让后续批次的比对有统一依据。
从选材、结构、工艺到合规,色差的控制成本随要求提高而快速上升。真正需要稳定颜色的场合应明确说明并用文件固定,其余场合用区间与质感消化更合理,把有限的管控资源留给接触面与合规项,才是能长期执行的做法。